立式和面机与高速压面机在面食加工中的工艺衔接要点解析
2026-10-13在面食加工车间里,经常能看到这样一幕:和面工序刚结束,面团就被工人匆忙搬上压面机,结果压出的面片表面粗糙、边缘开裂,后续分块时更是粘刀严重。问题往往不在单一设备,而在于立式和面机与高速压面机之间的工艺衔接被忽视了。
一、衔接不良的根源:面团状态与机械节奏错位
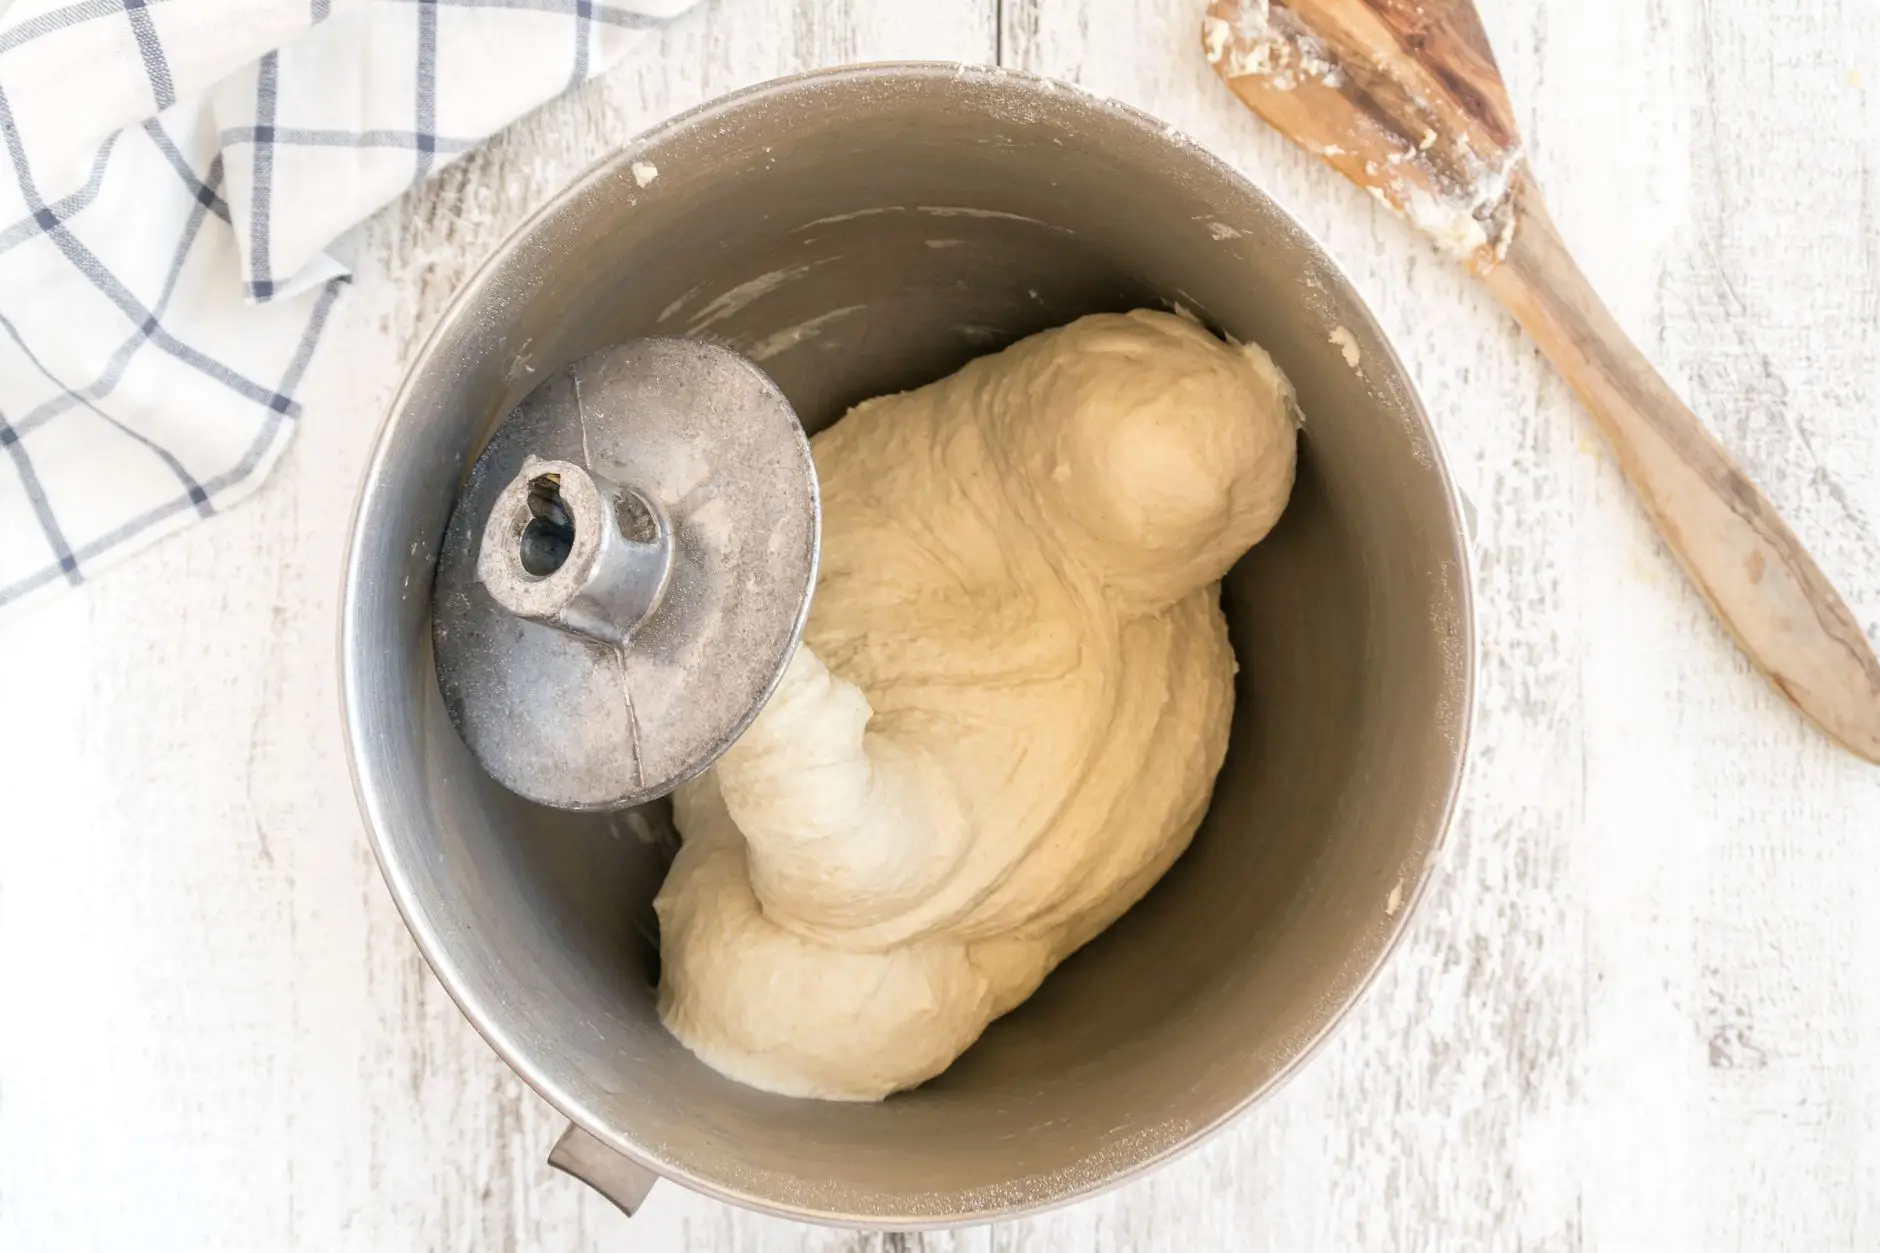
立式和面机完成搅拌后,面团处于松弛不足或过度搅拌的临界状态。若直接进入高速压面机,辊筒的线速度差会瞬间撕裂面筋网络。中山立式和面机厂家在调试中发现,面筋形成度在70%-75%时进入压延工序,面片延展性最佳。而多数工厂的和面搅拌机出料后,面团中心温度常达32℃以上,此时面筋黏弹性下降,压延易粘辊。
二、技术衔接的三个关键控制点
要让面团搅拌机与高速压面机形成流畅配合,需抓住以下节点:
- 静置松弛窗口:和面结束后静置8-12分钟,让面筋网络重新排列,含水率均匀化。环境温度高于28℃时,静置时间应缩短至5-8分钟。
- 压延比梯度:高速压面机第一道辊间距应设为面团厚度的1.8-2.2倍,后续逐道递减15%-20%,避免单道压下量过大。
- 衔接输送速度:和面机出料口与压面机进料口的输送带速度差应控制在5%以内,防止面团被拉伸或堆积。
这些参数并非固定值。以中山淦铧服务的某速冻水饺生产线为例,当更换面粉批次后,吸水率变化2%,就需要重新校准静置时间和第一道压延比。
三、分块工序的反向约束
容易被忽略的是,面团分块机的精度要求会反向影响前段衔接。若分块重量误差需控制在±2g以内,则压面机输出的面片厚度波动必须小于0.3mm。这意味着和面搅拌机的出料均匀性、压面机各道辊的平行度都要纳入同一套工艺标准。不少食品机械设备供应商只关注单机性能,却缺少这种跨工序的联动调试服务。
实际操作中,建议每两小时检测一次面片厚度和分块重量,用数据反馈调整和面加水量或压延速度。这种闭环控制比单纯更换设备更能提升成品率。对于需要兼顾多种面食产品的车间,选择可调参数范围宽的中山立式和面机厂家设备,能为后续工艺衔接留出更灵活的调整空间。