中山食品机械厂家解读:高速压面机日常维护与常见故障排查方案
2026-11-01在面食加工生产线中,高速压面机承担着将松散面团压延成规则面带的工序,其运行状态直接影响成品厚薄均匀度和后续成型质量。许多用户在关注面团搅拌机与和面搅拌机的选型时投入较多精力,却容易忽视压延环节的设备保养。实际上,压辊间隙偏差0.1mm就可能导致面带厚薄不一,进而影响切条或成型效果。作为中山立式和面机厂家,淦铧食品机械在服务客户过程中积累了大量压面机维护与排障经验,以下从原理到实操展开分析。
压延原理与日常维护要点
高速压面机依靠一对相向旋转的压辊对面团施加挤压力,使面筋网络沿压延方向定向排列。压辊表面线速度、间隙精度和刮刀贴合度是三个核心变量。日常维护应围绕这三点展开:
- 压辊清洁:每班次结束后用软布清除辊面残留面屑,避免硬化后划伤辊面镀层;严禁使用金属刮刀直接铲刮。
- 刮刀检查:刮刀与压辊贴合间隙应保持在0.05-0.1mm,磨损超过2mm需更换,否则面带易缠绕压辊。
- 传动链条润滑:每运行200小时加注一次食品级链条油,张紧度以按下链条中部下垂5-8mm为宜。
对于配套使用的面团分块机和食品机械设备整线,建议建立点检记录表,将压辊间隙、刮刀状态、轴承温度纳入每班次检查项。
常见故障排查:从现象到根因
压面机运行中的异常通常集中在面带跑偏、压延不均和异响三个方面。面带向一侧跑偏,多因两侧压辊间隙不一致或刮刀压力不均,可用塞尺逐侧测量并微调调节手轮;压延后中间厚两边薄,则需检查压辊中高是否磨损,一般使用两年以上的设备辊面中凸量会衰减,需专业修磨。异响问题要区分来源——轴承部位持续嗡嗡声提示润滑不足或轴承游隙增大,齿轮箱周期性咔嗒声则可能是齿面点蚀,应停机拆检。
维护周期与效果对比
合理的保养节奏能显著降低故障率。以下为规范维护与粗放使用状态下的数据对比(基于同类设备跟踪记录):
- 压辊修磨周期:规范维护约24个月,粗放使用缩短至12-15个月;
- 刮刀更换频率:定期调整贴合间隙可延长寿命约40%;
- 非计划停机:建立点检制度后,月均停机时间从6.5小时降至2小时以内。
这些差异在连续化生产线中被放大,尤其当高速压面机与面团搅拌机联动运行时,前段停机会导致面团在搅拌缸中过度醒发,影响整批面带的延展性。
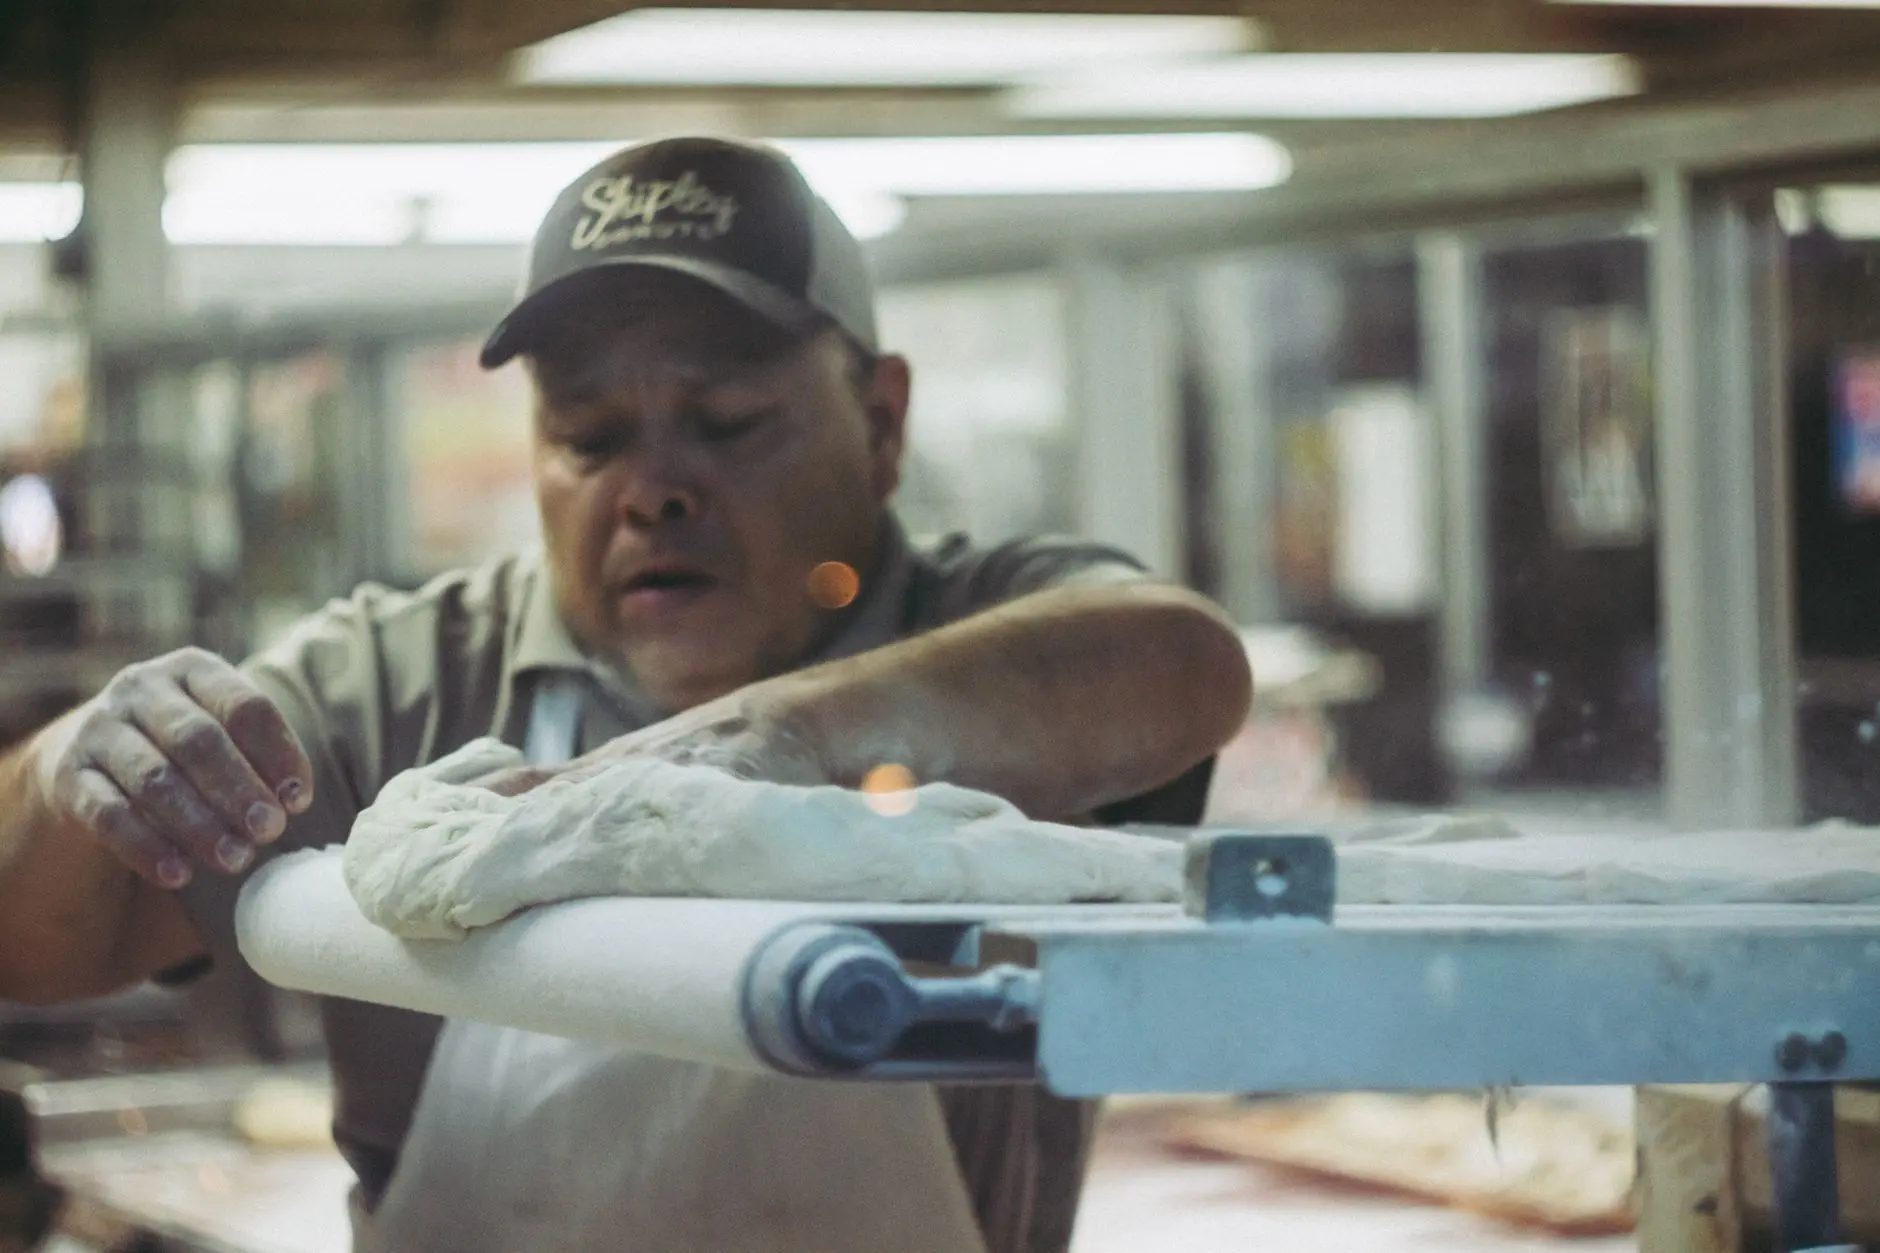
压面机的维护并不复杂,关键在于把间隙测量、刮刀检查和润滑做成习惯动作。淦铧食品机械建议用户根据自身产能节拍制定点检表,将压辊精度管理纳入日常品控体系,让中山立式和面机厂家提供的设备在整线中保持稳定输出。设备状态好,面带的厚薄一致性才有保障,后续分块、成型工序的良品率自然随之提升。