中山食品机械设备行业观察:面团分块机自动化升级的实践路径
2026-11-04在烘焙与面食加工车间里,面团分块环节长期是自动化改造的"最后一公里"。前段有和面搅拌机与高速压面机撑起效率,后段有成型、醒发、烘烤设备衔接顺畅,唯独分块这道工序,不少中小工厂仍靠人工称重、手工切分,误差大、损耗高、产能上不去。问题究竟卡在哪?
分块精度与面团流变性的矛盾
面团不是标准件。经过面团搅拌机完成面筋网络构建后,面团的黏弹性、含水量、温度都会随批次波动,同一台分块机在夏季和冬季的表现可能相差3%-5%的定量误差。行业里常见的做法是用容积式分块,结构简单、成本低,但面对高含水软面团时容易"粘刀、拖尾",单块重量偏差常超出±5g。对于要求单块80g±2g的餐包生产线,这个精度显然不够看。
从"切得准"到"送得稳"的技术演进
近几年主流方案转向伺服驱动的活塞式分块结构,配合变频调速的进料输送带,把面团压实、切断、脱模三个动作拆解成独立可调参数。中山本地不少中山立式和面机厂家在整线配套时发现,分块机与前端和面设备的出料节奏匹配度,往往比单机精度更影响实际产能。一条时产1.2吨的吐司线,若分块节拍与高速压面机出料速度错位,堵料停机每天可能多出40分钟。
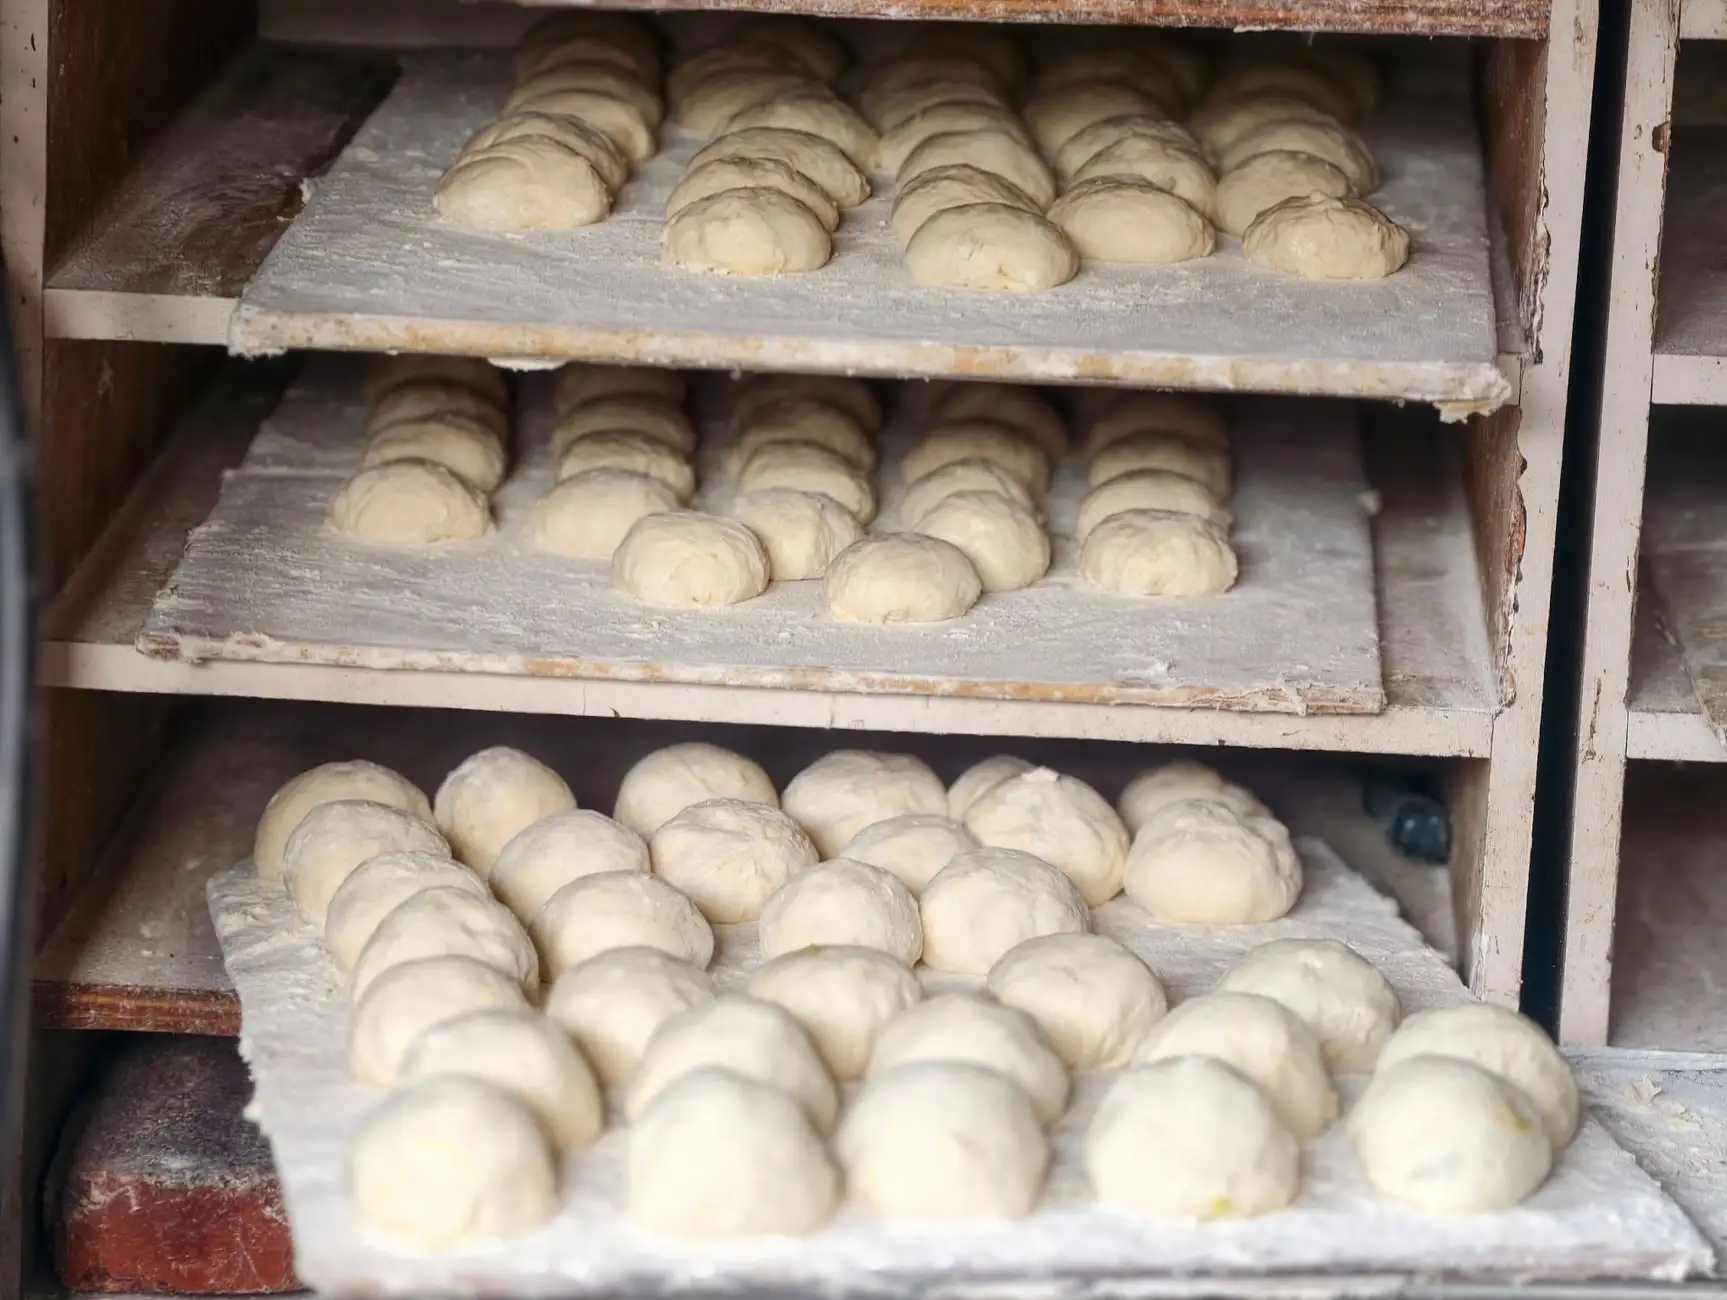
可落地的三条实践路径
- 先测流变再选机型:用粉质仪测定面团稳定时间,稳定时间低于8分钟的面团优先选活塞式而非容积式分块结构。
- 建立节拍匹配表:将面团分块机的理论节拍与和面搅拌机单锅出料时间对齐,预留10%-15%缓冲余量。
- 分块前增设松弛段:在压面与分块之间加3-5分钟静置输送,可降低面团回弹导致的重量漂移。
整线协同才是升级的真正门槛
食品机械设备的自动化从来不是单机竞赛。分块机的升级效果,取决于它能否与面团搅拌机的批次管理、高速压面机的厚度控制形成数据闭环。目前已有工厂尝试在分块工位加装在线称重反馈,将偏差信号回传至和面工序调整加水量,把定量误差从±4g收窄到±1.5g以内。
对中山及周边中小型面食企业而言,分块自动化的投入回收期通常在12-18个月。关键在于按自身产品结构选对技术路线,而不是盲目追求高节拍参数。设备选型时多关注整线接口的开放性,比单看分块精度更有长期价值。